Flanges para o circuito de resfriamento líquido (TCS)
O circuito de resfriamento de TI (TCS) leva o fluido até as placas frias dos processadores. Ele é construído como um sistema de processo limpo, e seus flanges seguem as mesmas regras da tubulação de inox. Em Portugal, o mesmo sistema é chamado de arrefecimento líquido.
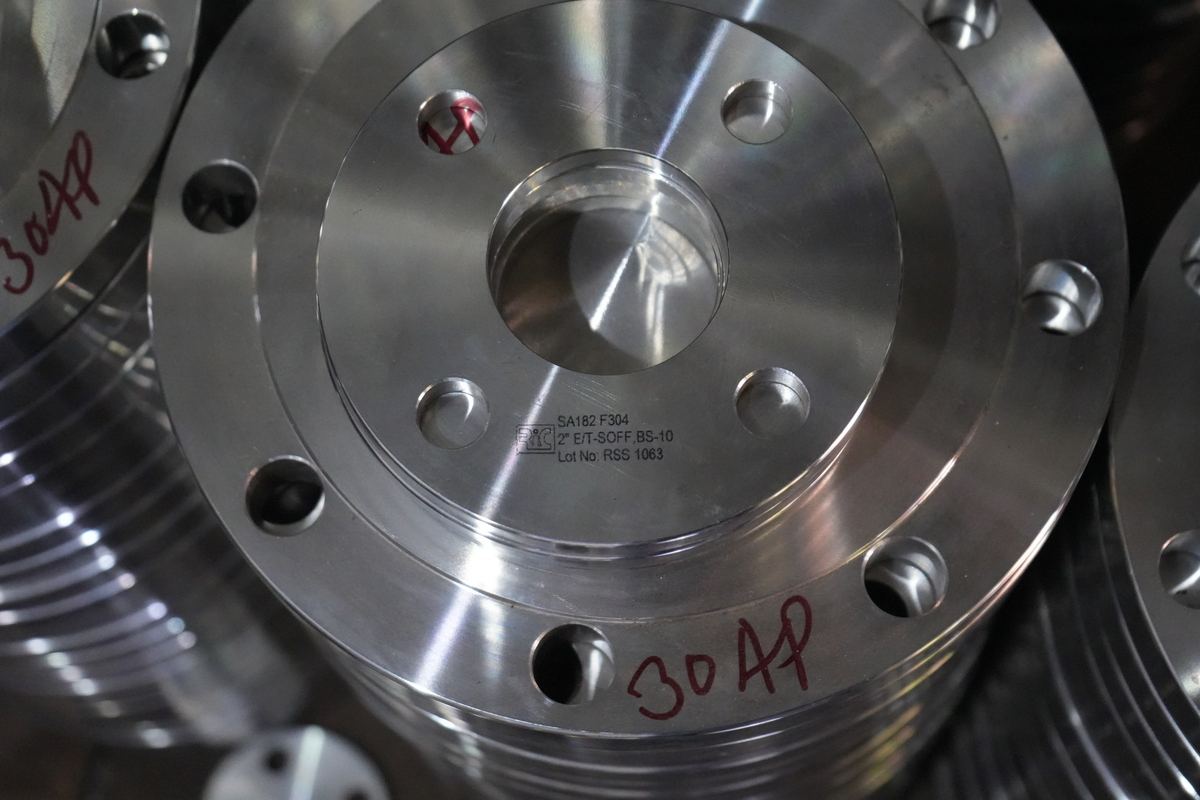
Os flanges do TCS devem ser de pescoço, ou flanges soltos com stub end, em 316L (no mínimo 304L), Classe 150 ou PN 16, decapados e passivados conforme ASTM A380 e A967, com PMI em 100 % e certificado EN 10204 3.1 rastreável até a corrida.
O que torna o TCS diferente
O resfriamento líquido direct-to-chip faz o fluido passar por placas frias montadas sobre os processadores. Os microcanais medem cerca de 100 µm: partículas, produtos de corrosão ou crescimento biológico podem bloqueá-los e superaquecer o chip. Por isso o TCS é construído e comissionado como um sistema de processo limpo, separado da água do edifício pelo trocador de calor da CDU (unidade de distribuição de refrigerante).
As recomendações do Open Compute Project para o pré-comissionamento dos manifolds de fileira do TCS definem estas regras para a tubulação:
| Tema | Recomendação |
|---|---|
| Material | Aço inox, no mínimo grau 304 |
| Superfície na chegada à obra | Superfícies internas tratadas conforme ASTM A380 (carepa, óleo e graxa removidos; decapado) |
| Soldagem | AWS D10.18 com gás inerte, para limitar a coloração térmica e evitar decapagem na obra |
| Teste de pressão | 1,3 a 1,5 vez a pressão de trabalho |
| Velocidade de lavagem | 1 a 1,5 m/s (3 a 5 ft/s) |
| Filtragem | 50 a 100 µm no primeiro estágio; 5 µm final recomendado |
| Água de processo | Condutividade máxima de 50 µS/cm; pH mínimo 6; bactérias no máximo 1.000 UFC/ml |
O que isso significa para os flanges
- Material: forjado ASTM A182 F316L ou F304L, do mesmo grau do tubo. Veja nossos flanges de aço inox.
- Tipo de junta: flange de pescoço ou stub end com flange solto, para que o interior fique soldado de topo e sem frestas. Evite flanges sobrepostos e sua solda de filete interna.
- Superfície: decapado e passivado conforme ASTM A380 e A967, com o tratamento registrado no certificado. O boletim da ASHRAE TC 9.9 de maio de 2026 alerta que um único componente não passivado pode comprometer todo o sistema e pede repassivar as soldas.
- Verificação: PMI em 100 %, para que nenhum aço carbono ou grau errado entre no circuito; ensaio de corrosão intergranular ASTM A262 prática E sob pedido.
- Flanges cegos e pontos de teste: flanges cegos de 316L para conexões de lavagem e racks futuros, nunca de aço carbono.
As juntas também ficam em contato com o fluido. Antes da montagem, confira o elastômero ou o PTFE da junta na lista de materiais aprovados pelo fornecedor do fluido.
Vazão e tamanho dos ramais
A OCP dimensiona o circuito com 1,5 L/min (0,4 gpm) por kW. Os racks NVIDIA GB200 e GB300 NVL72 de 132 a 142 kW precisam de cerca de 200 a 215 L/min: um ramal NPS 2 (DN 50) os atende a cerca de 1,5 m/s em tubo de 60,3 × 2,77 mm (SCH 10S) e leva de 170 a 220 kW conforme a velocidade admitida. Um ramal NPS 1 basta até cerca de 55 kW. Cada ramal de rack tem uma válvula de bloqueio na ida e outra no retorno, cada uma entre dois flanges de pescoço; nosso guia da tubulação da CDU aos racks (em inglês) calcula com isso uma lista de materiais completa para vinte racks.
Desenhar um flange do TCS
O desenho começa com um flange típico de coletor do TCS: flange de pescoço NPS 4 Classe 150 em 316L, com diâmetro interno para tubo SCH 10S, de modo que o interior fica alinhado ao tubo sem degrau onde a sujeira se acumule. Troque para o flange solto, na variante com stub end, ou para o flange cego, para uma conexão de lavagem; depois baixe o PDF ou o DXF, ou adicione o item à sua solicitação de cotação.
Toque em uma vista para ampliá-la.
| Letra | Dimensão | mm | in |
|---|---|---|---|
| O | Diâmetro externo | 228,6 | 9,00 |
| R | Diâmetro do ressalto | 157,2 | 6,19 |
| f | Altura do ressalto | 1,6 | 0,06 |
| tf | Espessura (mín.), sem ressalto | 22,2 | 0,88 |
| Y | Comprimento total, sem ressalto | 74,6 | 2,94 |
| X | Diâmetro do pescoço na base | 134,9 | 5,31 |
| A | Diâmetro na extremidade de solda (DE do tubo) | 114,3 | 4,50 |
| B | Diâmetro interno (DI do tubo, Sch 10S) | 108,2 | 4,26 |
| W | Diâmetro do círculo de furação | 190,5 | 7,50 |
| h | Furos para parafusos, 8 | 19,1 | 0,75 |
| Parafusos | 8 estojos de 5/8 in; furos de 0.75 in (19.1 mm) | ||
Item (em inglês) Weld neck flange, NPS 4 (DN 100), ASME B16.5 Class 150 RF, bore Sch 10S, ASTM A182 F316L
O desenho mostra NPS 4, Classe 150. Ative o JavaScript para escolher outro tamanho, pressão ou face e para baixá-lo.
Comissionamento
Flanges limpos são só o começo. O circuito passa por teste hidrostático, limpeza e lavagem até a água sair limpa e a condutividade ficar próxima da água de processo; depois é cheio com o fluido ou preservado seco com nitrogênio. Nosso guia de lavagem e limpeza do TCS (em inglês) explica cada etapa.
Perguntas frequentes
Que material o Open Compute Project recomenda para a tubulação do TCS?
Aço inox, no mínimo grau 304, com as superfícies internas tratadas conforme ASTM A380 antes de chegar à obra. Muitos projetos especificam 316L.
Quão limpo o TCS precisa estar?
O suficiente para placas frias com canais de cerca de 100 mícrons. O guia de pré-comissionamento da OCP recomenda filtragem final de 5 mícrons, lavagem a 1 a 1,5 m/s (3 a 5 ft/s) e lavagem até a condutividade ficar próxima da água de processo, que deve ter no máximo 50 µS/cm.
Pode-se usar flanges sobrepostos no TCS?
É melhor evitar. A solda de filete interna forma uma fresta difícil de purgar e de limpar. Flanges de pescoço, ou stub ends com flanges soltos, dão um interior liso soldado de topo.
Qual vazão prever por rack?
A OCP usa 1,5 L/min (0,4 gpm) por kW. Um rack de 132 a 142 kW, como o NVIDIA GB200 ou GB300 NVL72, precisa então de cerca de 200 a 215 L/min: um ramal NPS 2 (DN 50) o atende, e um ramal NPS 1 basta até cerca de 55 kW.