Flansche für den Kühlkreislauf der Flüssigkeitskühlung (TCS)
Der Technologie-Kühlkreislauf (TCS) bringt das Kühlmittel bis zu den Kühlplatten der Prozessoren. Er wird wie eine saubere Prozessanlage gebaut, und seine Flansche folgen denselben Regeln wie die Edelstahlrohrleitung.
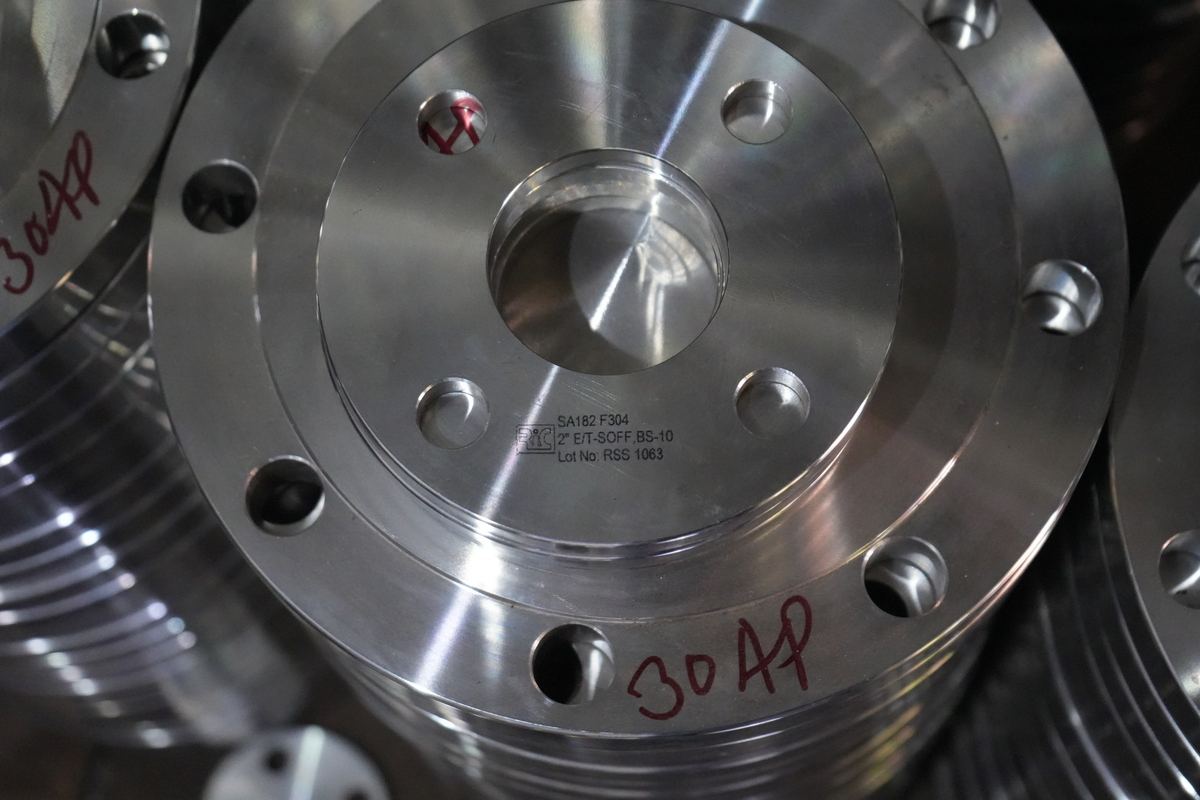
Flansche im TCS sollten Vorschweißflansche oder Losflansche mit Bund aus 1.4404 (316L), mindestens 1.4307 (304L), sein, in Class 150 oder PN 16, gebeizt und passiviert nach ASTM A380 und A967, mit 100 % PMI und einem bis zur Schmelze rückverfolgbaren Abnahmeprüfzeugnis 3.1 nach EN 10204.
Was den TCS besonders macht
Bei der Direct-to-Chip-Flüssigkeitskühlung fließt das Kühlmittel durch Kühlplatten auf den Prozessoren. Ihre Mikrokanäle sind etwa 100 µm breit: Partikel, Korrosionsprodukte oder Biofilm können sie verstopfen und den Chip überhitzen. Der TCS wird deshalb wie eine saubere Prozessanlage gebaut und in Betrieb genommen, getrennt vom Gebäudekreislauf durch den Wärmeübertrager der CDU (Kühlmittelverteiler).
Die Empfehlungen des Open Compute Project zur Vorinbetriebnahme von TCS-Reihenverteilern leiten daraus diese Regeln für die Rohrleitung ab:
| Thema | Empfehlung |
|---|---|
| Werkstoff | Edelstahl, mindestens Sorte 304 |
| Oberfläche bei Anlieferung | Innenflächen nach ASTM A380 behandelt (Zunder, Öl und Fett entfernt; gebeizt) |
| Schweißen | AWS D10.18 unter Formiergas, um Anlauffarben zu begrenzen und Beizen auf der Baustelle zu vermeiden |
| Druckprüfung | 1,3- bis 1,5-facher Betriebsdruck |
| Spülgeschwindigkeit | 1 bis 1,5 m/s (3 bis 5 ft/s) |
| Filtration | 50 bis 100 µm in der ersten Stufe; 5 µm als Endfilter empfohlen |
| Prozesswasser | Leitfähigkeit höchstens 50 µS/cm; pH mindestens 6; Keime höchstens 1000 KBE/ml |
Was das für die Flansche bedeutet
- Werkstoff: geschmiedet nach ASTM A182, F316L oder F304L (1.4404 oder 1.4307), dieselbe Sorte wie das Rohr. Siehe unsere Edelstahlflansche.
- Verbindungsart: Vorschweißflansch oder Bund mit Losflansch, damit die Bohrung stumpf geschweißt und spaltfrei ist. Vermeiden Sie Überschiebflansche mit ihrer inneren Kehlnaht.
- Oberfläche: gebeizt und passiviert nach ASTM A380 und A967, im Zeugnis vermerkt. Das ASHRAE-TC-9.9-Bulletin vom Mai 2026 betont, dass ein einziges nicht passiviertes Bauteil das ganze System gefährden kann, und verlangt, Schweißnähte nachzupassivieren.
- Nachweis: 100 % PMI, damit kein Kohlenstoffstahl und keine falsche Sorte in den Kreislauf gelangt; IK-Prüfung nach ASTM A262 Practice E auf Wunsch.
- Blindflansche und Prüfstutzen: Blindflansche aus 1.4404 für Spülanschlüsse und künftige Racks, nie aus Kohlenstoffstahl.
Auch Dichtungen sind benetzte Teile. Prüfen Sie das Elastomer oder PTFE der Dichtung vor dem Einbau gegen die Liste der zugelassenen Werkstoffe des Kühlmittellieferanten.
Durchfluss und Größe der Abzweige
Das OCP legt der Auslegung 1,5 L/min je kW zugrunde. Racks wie NVIDIA GB200 und GB300 NVL72 mit 132 bis 142 kW brauchen rund 200 bis 215 L/min: Ein Abzweig DN 50 (NPS 2) versorgt sie mit etwa 1,5 m/s in einem Rohr 60,3 × 2,77 mm und trägt je nach zulässiger Geschwindigkeit 170 bis 220 kW. Ein Abzweig DN 25 reicht bis etwa 55 kW. Jeder Rack-Abzweig erhält eine Absperrarmatur im Vor- und eine im Rücklauf, jede zwischen zwei Vorschweißflanschen; unser Leitfaden zur Verrohrung von der CDU zum Rack (Englisch) leitet daraus eine vollständige Stückliste für zwanzig Racks ab.
Einen TCS-Flansch zeichnen
Die Zeichnung beginnt mit einem typischen TCS-Sammlerflansch: Vorschweißflansch NPS 4 Class 150 aus 316L, gebohrt für Rohr Sch 10S, sodass die Bohrung bündig mit dem Rohr läuft und keinen Absatz bildet, an dem sich Schmutz fängt. Wechseln Sie zum Losflansch für die Variante mit Bund oder zum Blindflansch für einen Spülanschluss, laden Sie PDF oder DXF herunter oder fügen Sie die Position Ihrer Anfrage hinzu. Zeichnungen nach EN 1092-1 PN 16 stehen auf der Seite Flansche EN 1092-1.
Tippen Sie auf eine Ansicht, um sie zu vergrößern.
| Zeichen | Maß | mm | in |
|---|---|---|---|
| O | Außendurchmesser | 228,6 | 9,00 |
| R | Durchmesser der Dichtleiste | 157,2 | 6,19 |
| f | Höhe der Dichtleiste | 1,6 | 0,06 |
| tf | Flanschblattdicke (min.), ohne Dichtleiste | 22,2 | 0,88 |
| Y | Bauhöhe, ohne Dichtleiste | 74,6 | 2,94 |
| X | Ansatzdurchmesser am Flanschblatt | 134,9 | 5,31 |
| A | Durchmesser am Schweißende (Rohraußendurchmesser) | 114,3 | 4,50 |
| B | Bohrung (Rohrinnendurchmesser, Sch 10S) | 108,2 | 4,26 |
| W | Lochkreisdurchmesser | 190,5 | 7,50 |
| h | Schraubenlöcher, 8 Stück | 19,1 | 0,75 |
| Schrauben | 8 Stiftschrauben 5/8 in; Löcher 0.75 in (19.1 mm) | ||
Position (Englisch) Weld neck flange, NPS 4 (DN 100), ASME B16.5 Class 150 RF, bore Sch 10S, ASTM A182 F316L
Die Zeichnung zeigt NPS 4, Class 150. Aktivieren Sie JavaScript, um eine andere Nennweite, Druckstufe oder Dichtfläche zu wählen und die Zeichnung herunterzuladen.
Inbetriebnahme
Saubere Flansche sind erst der Anfang. Der Kreislauf wird druckgeprüft, gereinigt, gespült, bis das Wasser klar ist und seine Leitfähigkeit nahe an der des Prozesswassers liegt, und dann mit Kühlmittel gefüllt oder trocken unter Stickstoff konserviert. Unser Leitfaden zum Spülen und Reinigen des TCS (Englisch) beschreibt jeden Schritt.
Häufige Fragen
Welchen Werkstoff empfiehlt das Open Compute Project für TCS-Rohrleitungen?
Edelstahl, mindestens die Sorte 304, mit Innenflächen, die vor der Anlieferung nach ASTM A380 behandelt sind. Viele Projekte spezifizieren 316L (1.4404).
Wie sauber muss der TCS sein?
So sauber, wie es Kühlplatten mit etwa 100 Mikrometer breiten Kanälen verlangen. Der OCP-Leitfaden zur Vorinbetriebnahme empfiehlt eine Endfiltration von 5 Mikrometern, Spülen mit 1 bis 1,5 m/s und Spülen, bis die Leitfähigkeit nahe an der des Prozesswassers liegt, das selbst höchstens 50 µS/cm haben soll.
Darf man im TCS Überschiebflansche verwenden?
Besser nicht. Die innere Kehlnaht bildet einen Spalt, der sich schwer formieren und reinigen lässt. Vorschweißflansche oder Bunde mit Losflanschen ergeben eine glatte, stumpf geschweißte Bohrung.
Mit welchem Durchfluss je Rack rechnet man?
Das OCP legt 1,5 L/min je kW zugrunde. Ein Rack mit 132 bis 142 kW, etwa NVIDIA GB200 oder GB300 NVL72, braucht damit rund 200 bis 215 L/min: Ein Abzweig DN 50 versorgt es, ein Abzweig DN 25 reicht bis etwa 55 kW.