Bridas para el circuito de refrigeración líquida (TCS)
El circuito de refrigeración de TI (TCS) lleva el refrigerante hasta las placas frías de los procesadores. Se construye como un sistema de proceso limpio, y sus bridas siguen las mismas reglas que la tubería inoxidable.
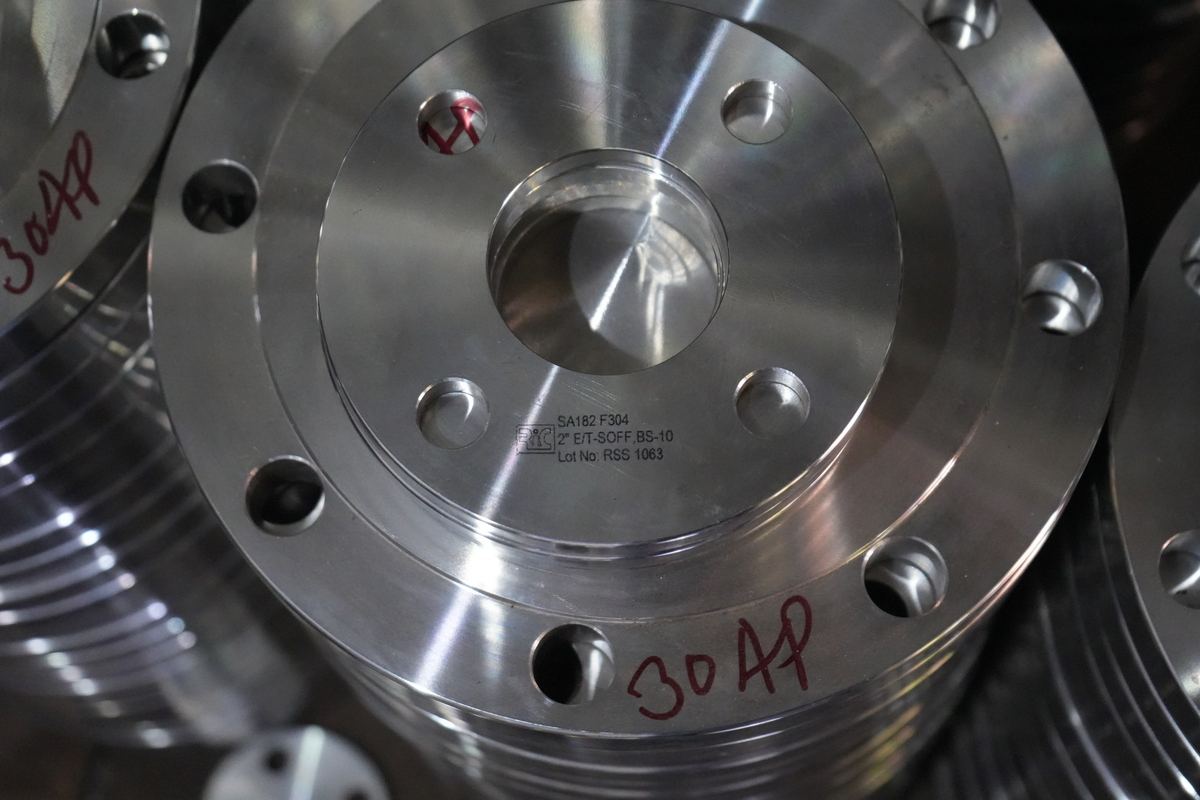
Las bridas del TCS deben ser de cuello soldable, o bridas locas con stub end, en 316L (304L como mínimo), Clase 150 o PN 16, decapadas y pasivadas según ASTM A380 y A967, con PMI al 100 % y un certificado EN 10204 3.1 rastreable hasta la colada.
Qué hace distinto al TCS
La refrigeración líquida direct-to-chip, también llamada enfriamiento líquido directo, hace pasar el refrigerante por placas frías montadas sobre los procesadores. Sus microcanales miden unos 100 µm: partículas, productos de corrosión o crecimiento biológico pueden bloquearlos y sobrecalentar el chip. Por eso el TCS se construye y se pone en marcha como un sistema de proceso limpio, separado del agua del edificio por el intercambiador de la CDU (unidad de distribución de refrigerante).
Las recomendaciones del Open Compute Project para el precomisionamiento de los manifolds de fila del TCS fijan estas reglas para la tubería:
| Tema | Recomendación |
|---|---|
| Material | Acero inoxidable, grado 304 como mínimo |
| Superficie al llegar a obra | Superficies internas tratadas según ASTM A380 (cascarilla, aceite y grasa eliminados; decapado) |
| Soldadura | AWS D10.18 con gas inerte para limitar la coloración térmica y evitar el decapado en obra |
| Prueba de presión | 1,3 a 1,5 veces la presión de trabajo |
| Velocidad de lavado | 1 a 1,5 m/s (3 a 5 ft/s) |
| Filtración | 50 a 100 µm en primera etapa; 5 µm final recomendado |
| Agua de proceso | Conductividad máxima 50 µS/cm; pH mínimo 6; bacterias máximo 1000 UFC/ml |
Qué significa para las bridas
- Material: forjado ASTM A182 F316L o F304L, del mismo grado que el tubo. Vea nuestras bridas de acero inoxidable.
- Tipo de unión: brida de cuello soldable o stub end con brida loca, para que el interior quede soldado a tope y sin rendijas. Evite las bridas deslizantes y su soldadura en ángulo interior.
- Superficie: decapada y pasivada según ASTM A380 y A967, con el tratamiento registrado en el certificado. El boletín de ASHRAE TC 9.9 de mayo de 2026 advierte que un solo componente sin pasivar puede comprometer todo el sistema y pide volver a pasivar las soldaduras.
- Verificación: PMI al 100 %, para que no entre al circuito acero al carbono ni un grado equivocado; ensayo de corrosión intergranular ASTM A262 práctica E a pedido.
- Bridas ciegas y puntos de prueba: bridas ciegas de 316L para conexiones de lavado y racks futuros, nunca de acero al carbono.
Las juntas también están en contacto con el fluido. Antes del montaje, verifique el elastómero o el PTFE de la junta en la lista de materiales aprobados del proveedor del refrigerante.
Caudal y tamaño de los ramales
La OCP dimensiona el circuito con 1,5 L/min (0,4 gpm) por kW. Los racks NVIDIA GB200 y GB300 NVL72 de 132 a 142 kW necesitan unos 200 a 215 L/min: un ramal NPS 2 (DN 50) los atiende a unos 1,5 m/s en tubo de 60,3 × 2,77 mm (cédula 10S) y lleva de 170 a 220 kW según la velocidad admitida. Un ramal NPS 1 basta hasta unos 55 kW. Cada ramal de rack lleva una válvula de aislamiento en la ida y otra en el retorno, cada una entre dos bridas de cuello soldable; nuestra guía de tuberías de la CDU a los racks (en inglés) calcula con ello una lista de materiales completa para veinte racks.
Dibujar una brida del TCS
El plano arranca en una brida típica de colector del TCS: brida de cuello soldable NPS 4 Clase 150 en 316L, con diámetro interior para tubo cédula 10S, de modo que el interior queda al ras del tubo sin escalón donde se acumule suciedad. Cambie a brida loca para la variante con stub end o a brida ciega para una conexión de lavado, descargue el PDF o el DXF, o añada la partida a su solicitud de cotización.
Toque una vista para ampliarla.
| Letra | Dimensión | mm | in |
|---|---|---|---|
| O | Diámetro exterior | 228,6 | 9,00 |
| R | Diámetro de la cara realzada | 157,2 | 6,19 |
| f | Altura de la cara realzada | 1,6 | 0,06 |
| tf | Espesor (mín.), sin cara realzada | 22,2 | 0,88 |
| Y | Longitud total, sin cara realzada | 74,6 | 2,94 |
| X | Diámetro del cuello en la base | 134,9 | 5,31 |
| A | Diámetro en el extremo de soldadura (DE del tubo) | 114,3 | 4,50 |
| B | Diámetro interior (DI del tubo, Sch 10S) | 108,2 | 4,26 |
| W | Diámetro del círculo de pernos | 190,5 | 7,50 |
| h | Agujeros para pernos, 8 | 19,1 | 0,75 |
| Pernos | 8 espárragos de 5/8 in; agujeros de 0.75 in (19.1 mm) | ||
Partida (en inglés) Weld neck flange, NPS 4 (DN 100), ASME B16.5 Class 150 RF, bore Sch 10S, ASTM A182 F316L
El plano muestra NPS 4, Clase 150. Active JavaScript para elegir otro tamaño, presión o cara y para descargarlo.
Puesta en marcha
Las bridas limpias son solo el comienzo. El circuito se prueba a presión, se limpia, se lava hasta que el agua sale clara y su conductividad se acerca a la del agua de proceso, y luego se llena con refrigerante o se conserva seco con nitrógeno. Nuestra guía de lavado y limpieza del TCS (en inglés) explica cada etapa.
Preguntas frecuentes
¿Qué material recomienda el Open Compute Project para la tubería del TCS?
Acero inoxidable, de grado 304 como mínimo, con las superficies internas tratadas según ASTM A380 antes de llegar a obra. Muchos proyectos especifican 316L.
¿Qué tan limpio debe estar el TCS?
Lo suficiente para placas frías con canales de unos 100 micrones. La guía de precomisionamiento de la OCP recomienda una filtración final de 5 micrones, un lavado a 1 a 1,5 m/s (3 a 5 ft/s) y lavar hasta que la conductividad se acerque a la del agua de proceso, que debe tener como máximo 50 µS/cm.
¿Se pueden usar bridas deslizantes en el TCS?
Mejor evitarlas. La soldadura en ángulo interior forma una rendija difícil de purgar y de limpiar. Las bridas de cuello soldable, o los stub ends con bridas locas, dan un interior liso soldado a tope.
¿Qué caudal se prevé por rack?
La OCP usa 1,5 L/min (0,4 gpm) por kW. Un rack de 132 a 142 kW, del tipo NVIDIA GB200 o GB300 NVL72, necesita entonces unos 200 a 215 L/min: lo atiende un ramal NPS 2 (DN 50), y un ramal NPS 1 basta hasta unos 55 kW.