Qualité, essais et traçabilité
Chaque bride porte un numéro de lot qui renvoie à son certificat : analyse chimique, essais mécaniques, traitement thermique et contrôles, de la barre à la caisse d’expédition.
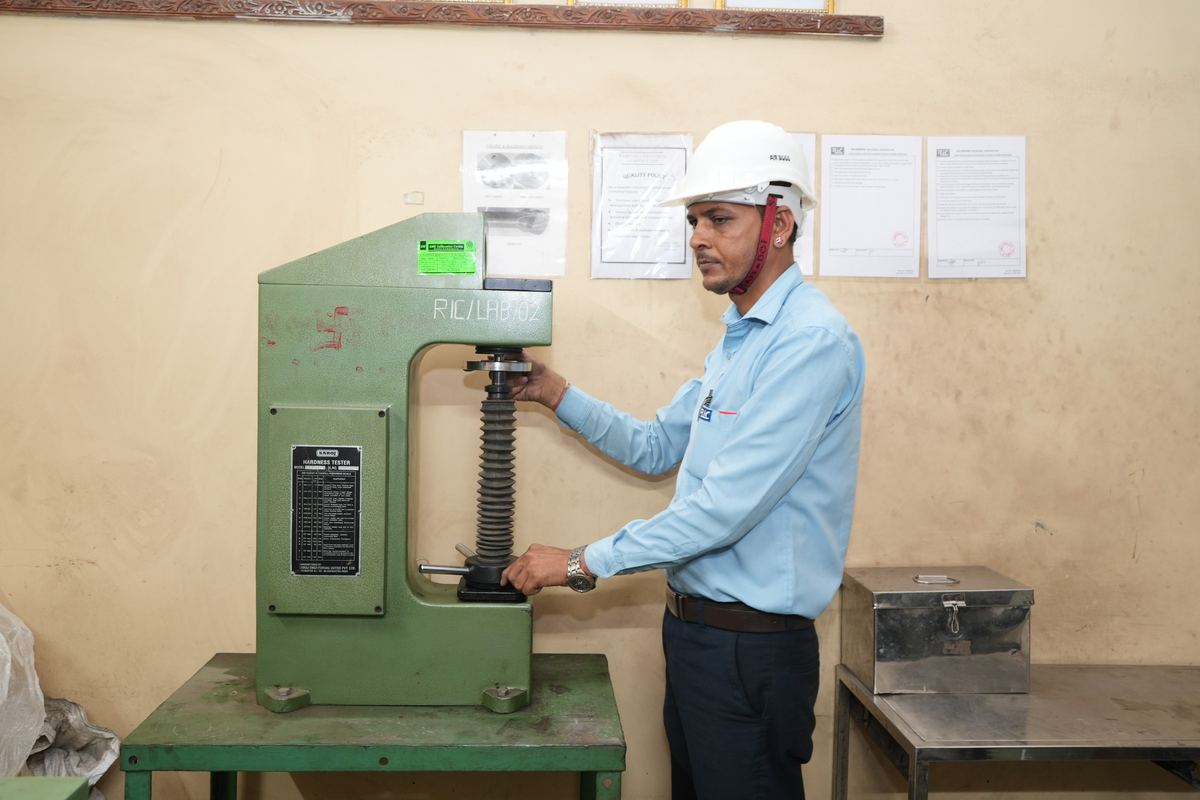
Notre système qualité est certifié ISO 9001:2015 par TÜV NORD, avec l’agrément de fabricant de matériaux selon la DESP 2014/68/UE délivré par TÜV Rheinland et la qualification NORSOK M-650 de Gulf Lloyds. Une équipe qualité de 9 personnes, dirigée par Prince Singh, assure le contrôle à réception, en cours de fabrication et final : chaque pièce est vérifiée selon la norme, les brides inox passent une PMI à 100 %, et chaque coulée ou lot est livré avec un certificat EN 10204 3.1 qui renvoie au numéro frappé sur la bride.
Certifications
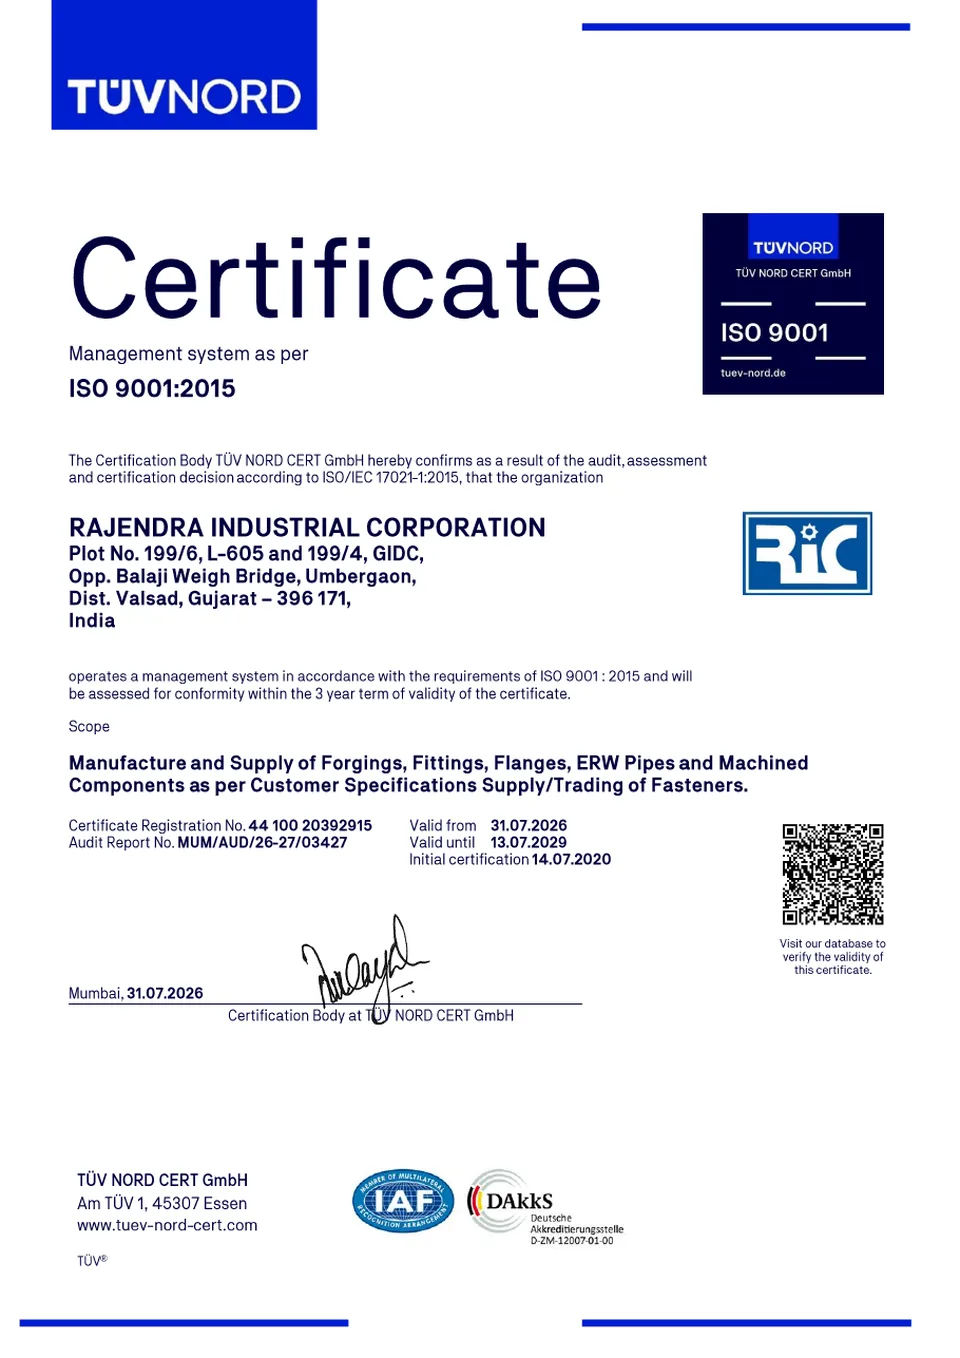
ISO 9001:2015
TÜV NORD CERT GmbH
N° 44 100 20392915
Valable jusqu’au 13 juillet 2029
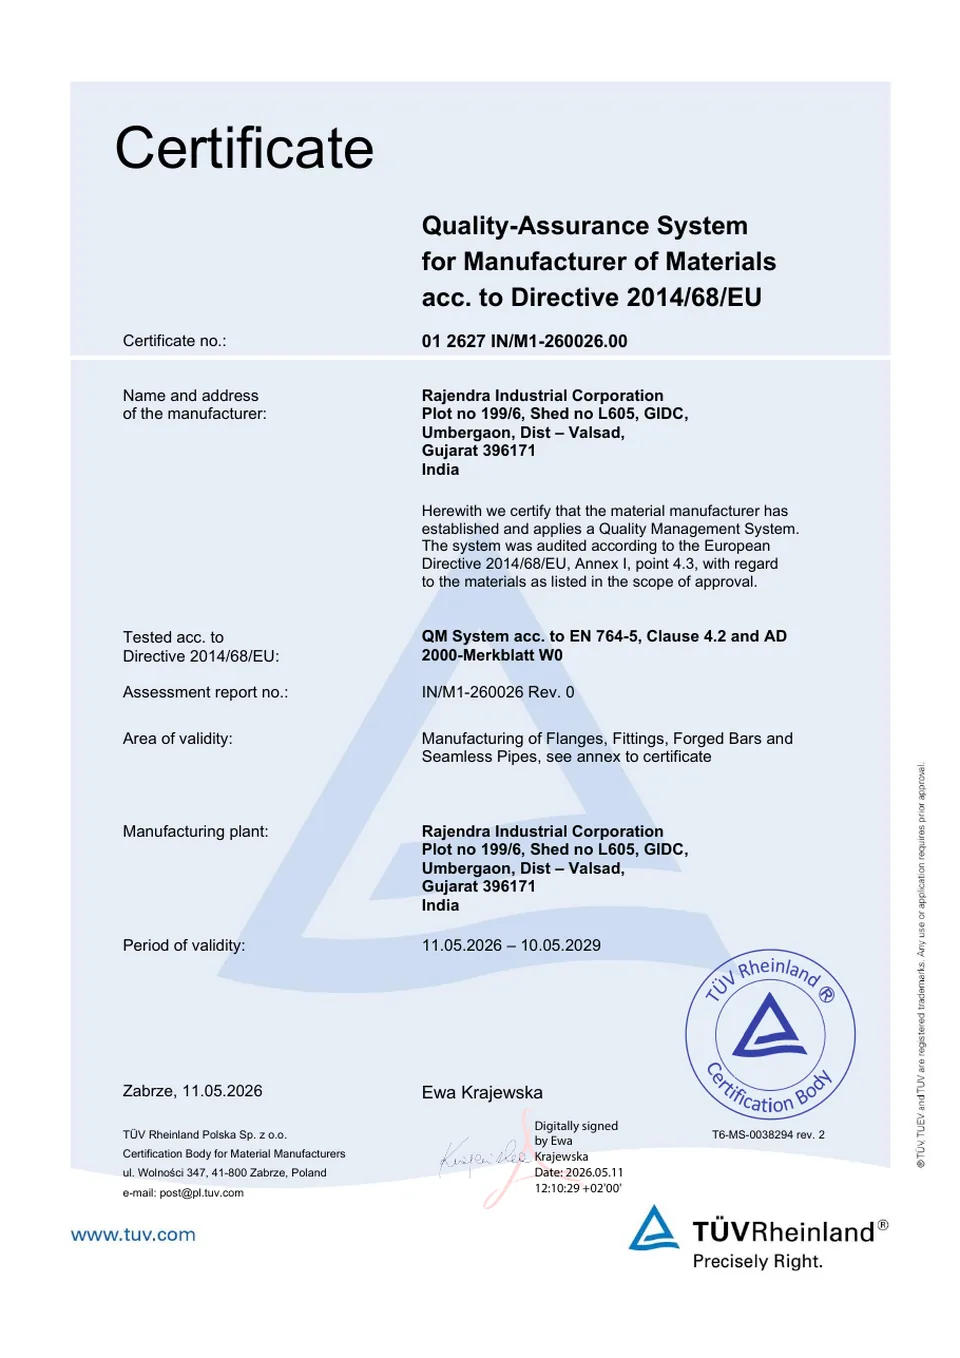
PED 2014/68/EU
TÜV Rheinland Polska Sp. z o.o.
N° 01 2627 IN/M1-260026.00
Valable jusqu’au 10 mai 2029
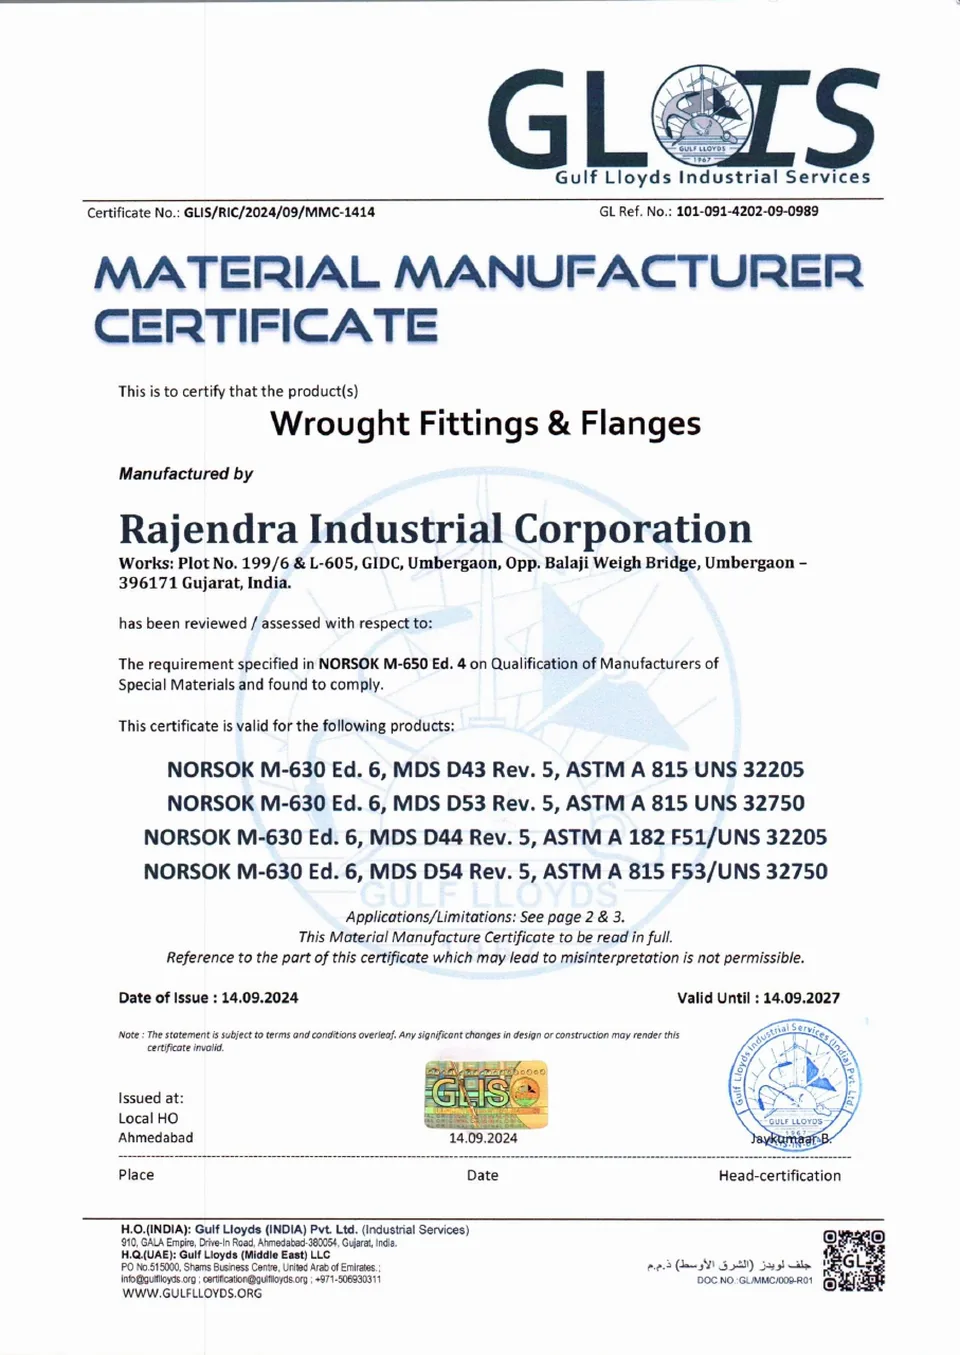
NORSOK M-650
Gulf Lloyds Industrial Services (GLIS)
N° GLIS/RIC/2024/09/MMC-1414
Valable jusqu’au 14 septembre 2027
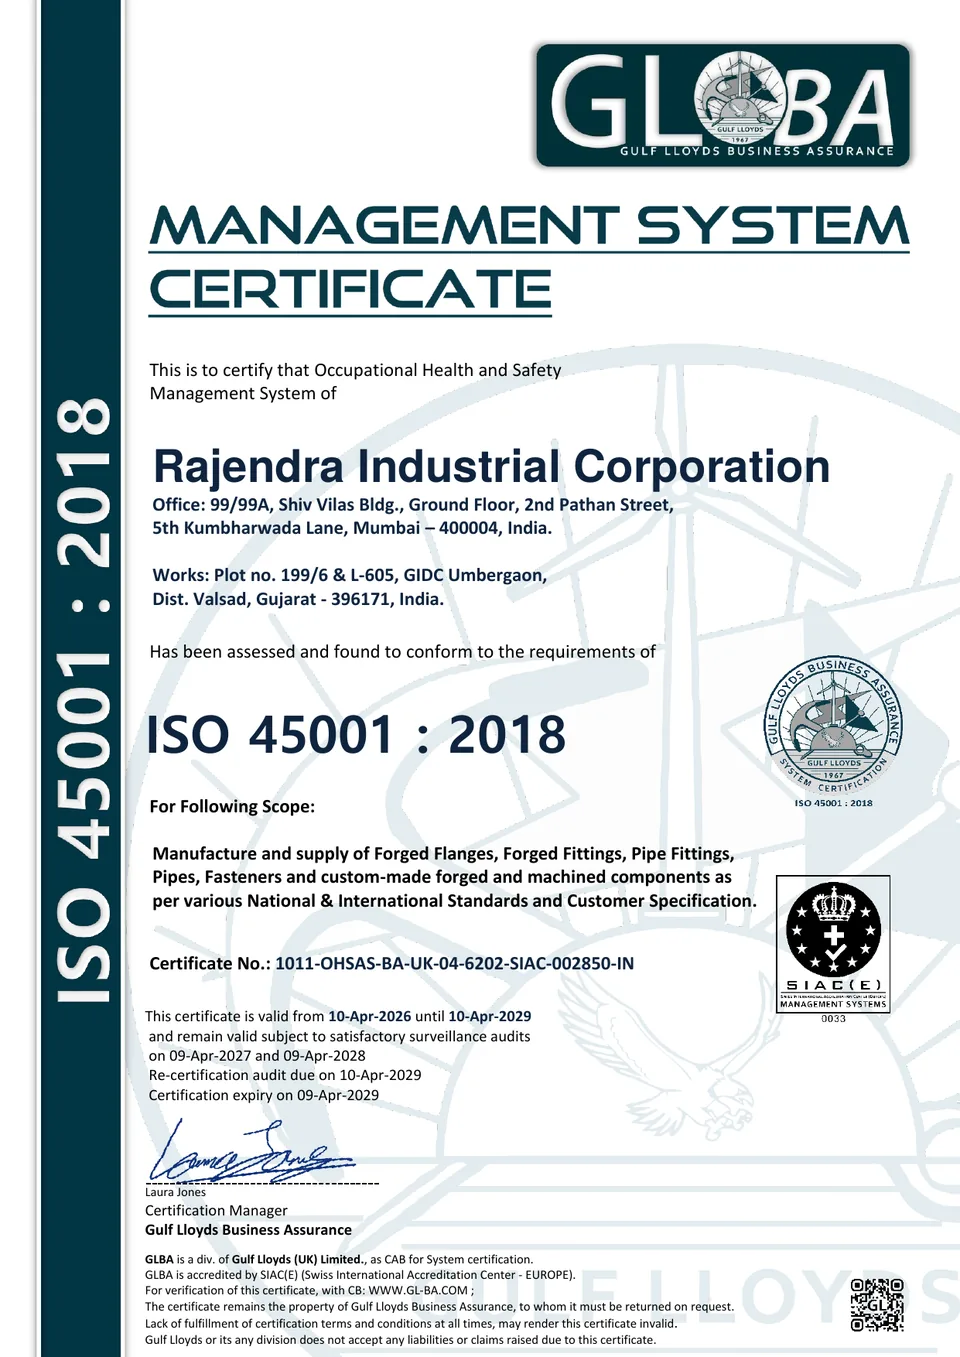
ISO 45001:2018
Gulf Lloyds Business Assurance (GLBA)
N° 1011-OHSAS-BA-UK-04-6202-SIAC-002850-IN
Valable jusqu’au 9 avril 2029
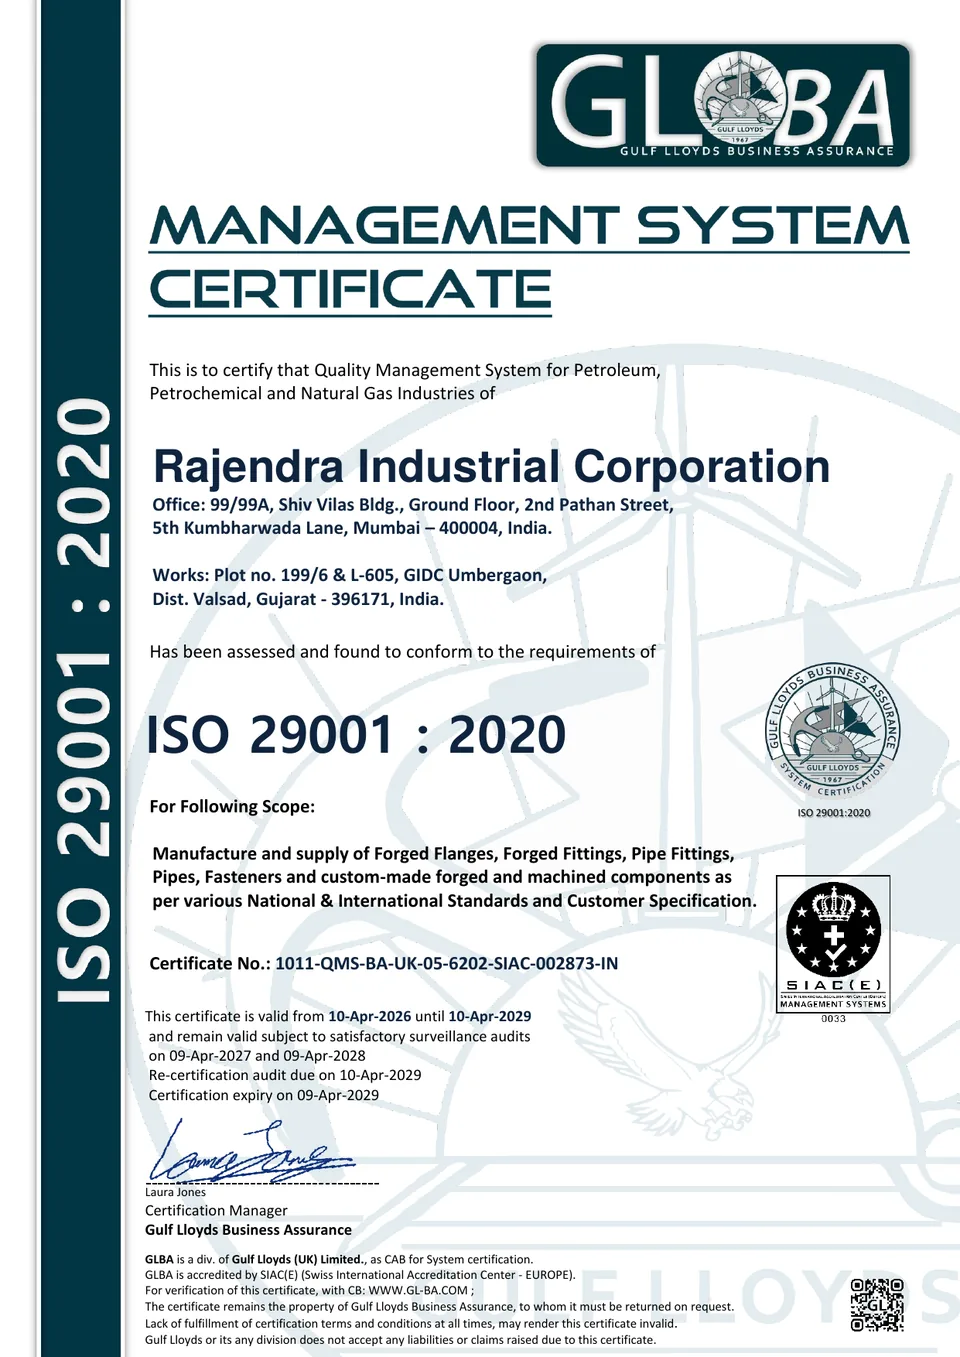
ISO 29001:2020
Gulf Lloyds Business Assurance (GLBA)
N° 1011-QMS-BA-UK-05-6202-SIAC-002873-IN
Valable jusqu’au 9 avril 2029
| Certificat | Organisme | Domaine |
|---|---|---|
| ISO 9001:2015, management de la qualité | TÜV NORD CERT | Fabrication et fourniture de pièces forgées, raccords, brides, tubes soudés ERW et pièces usinées selon spécification client ; négoce de boulonnerie |
| DESP 2014/68/UE, annexe I, 4.3 | TÜV Rheinland Polska | Système d’assurance qualité de fabricant de matériaux : brides, raccords, barres forgées et tubes sans soudure |
| NORSOK M-650 éd. 4 | Gulf Lloyds Industrial Services | Qualification de fabricant de matériaux spéciaux (duplex et super duplex) |
| ISO 45001:2018, santé et sécurité au travail | Gulf Lloyds Business Assurance | Fabrication et fourniture de brides et raccords forgés, raccords de tuyauterie, tubes, boulonnerie et pièces forgées et usinées sur mesure |
| ISO 29001:2020, qualité pour les industries pétrolières et gazières | Gulf Lloyds Business Assurance | Même domaine que l’ISO 45001 |
Cliquez sur un certificat pour l’afficher en grand. Les certificats peuvent être vérifiés auprès des organismes qui les ont délivrés.
Comment la qualité est maîtrisée
Voici les étapes de notre procédure qualité documentée, dans l’ordre où une bride les traverse. Une fiche suiveuse (document RIC/PRD/RC-01) porte le numéro de coulée à chaque étape.
- Matière première. Barres, tôles et tubes sont achetés avec les certificats des aciéries agréées. Le magasin et la qualité contrôlent quantité et qualité à réception ; des échantillons partent en laboratoire accrédité NABL et les résultats sont comparés au certificat de l’aciérie. La matière non conforme est refusée.
- Report du numéro de coulée. Avant toute fabrication, chaque pièce est frappée de son numéro de coulée.
- Fabrication. Forgeage selon plans et fiches de travail ; traitement thermique des brides forgées enregistré sur les diagrammes de four.
- Contrôle en cours. Contrôle des pièces forgées après forgeage et traitement thermique ; cotes vérifiées en ligne aux tours CNC et aux centres d’usinage.
- Contrôle final. Rapports internes sur 100 % de la quantité produite, cotes et tolérances vérifiées selon la norme sur une liste de 23 points.
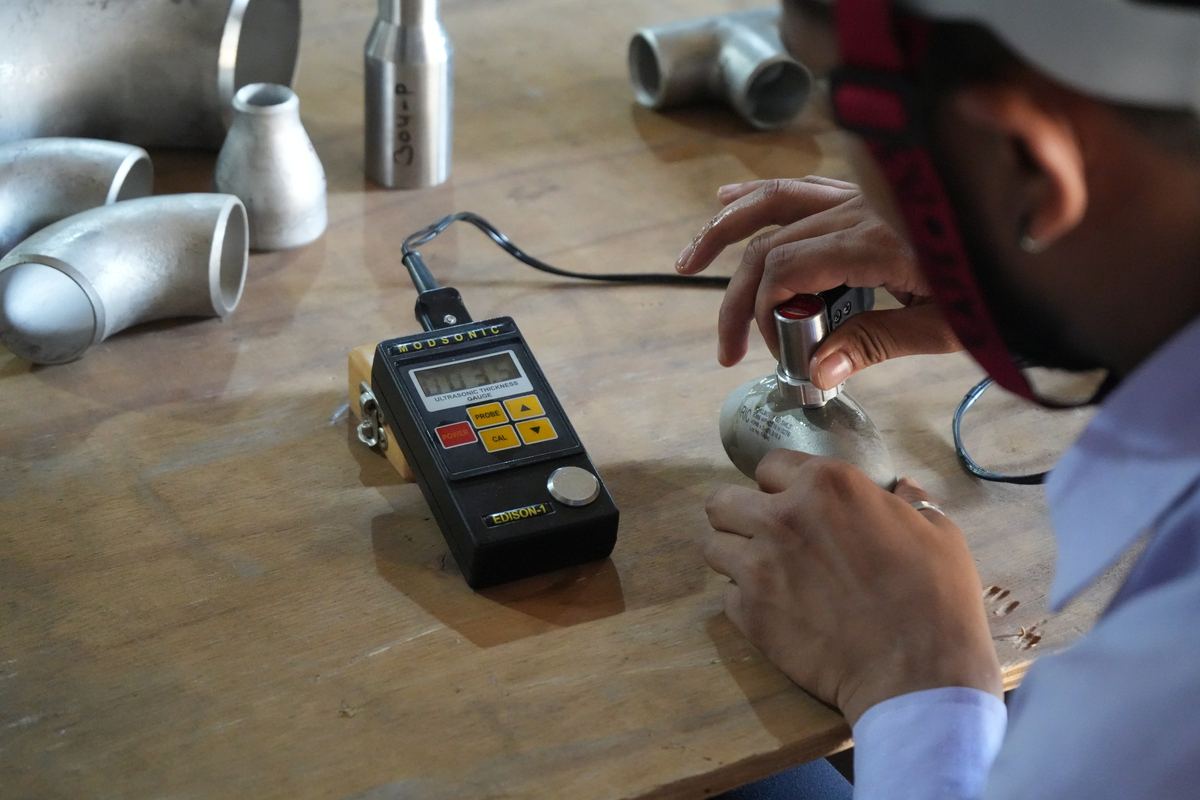
- Essais. Des échantillons de chaque lot sont essayés en chimie et en mécanique, à notre laboratoire et en laboratoire accrédité NABL. Les brides inox passent une PMI à 100 %.
- Marquage et certification. Les pièces acceptées sont marquées, stockées par lot et livrées avec un certificat EN 10204 3.1.
- Étalonnage. Les instruments de mesure et d’essai sont étalonnés périodiquement et les enregistrements conservés.
Essais à notre laboratoire et à l’extérieur
| Essai | Lieu |
|---|---|
| Traction | Laboratoire interne (machine de 400 kN avec extensomètre), recoupé en laboratoire extérieur |
| Dureté | Laboratoire interne (Rockwell et Brinell) |
| PMI | Interne, analyseur Bruker, 100 % sur l’inox |
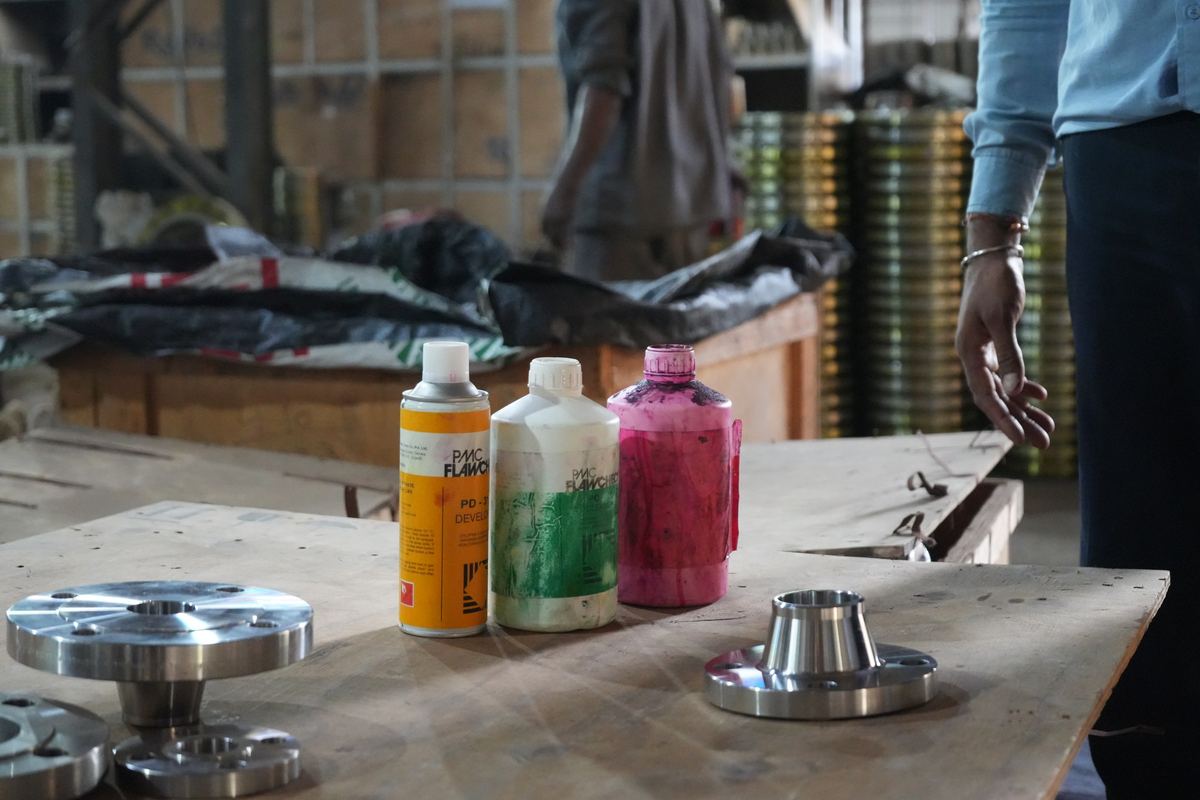
| Ressuage | Interne |
| Contrôle dimensionnel | Interne, en cours et final |
| Analyse chimique | Laboratoire accrédité NABL |
| Corrosion intergranulaire, résilience | Laboratoire extérieur |
| Ultrasons et magnétoscopie | Laboratoire extérieur |
Le certificat EN 10204 3.1
Le certificat de réception 3.1 est émis par notre représentant du contrôle, indépendant de la fabrication, comme l’exige l’EN 10204. Il indique la norme et la nuance, le numéro de coulée et de lot, l’analyse chimique, les caractéristiques mécaniques, le traitement thermique et les contrôles réalisés, comme la PMI ou le décapage et la passivation quand la commande les demande. Un exemple commenté, pour une bride F316L, figure sur notre page mill test certificate (en anglais). Un certificat 3.2 peut être émis avec l’inspecteur de votre choix.
Marquage et traçabilité
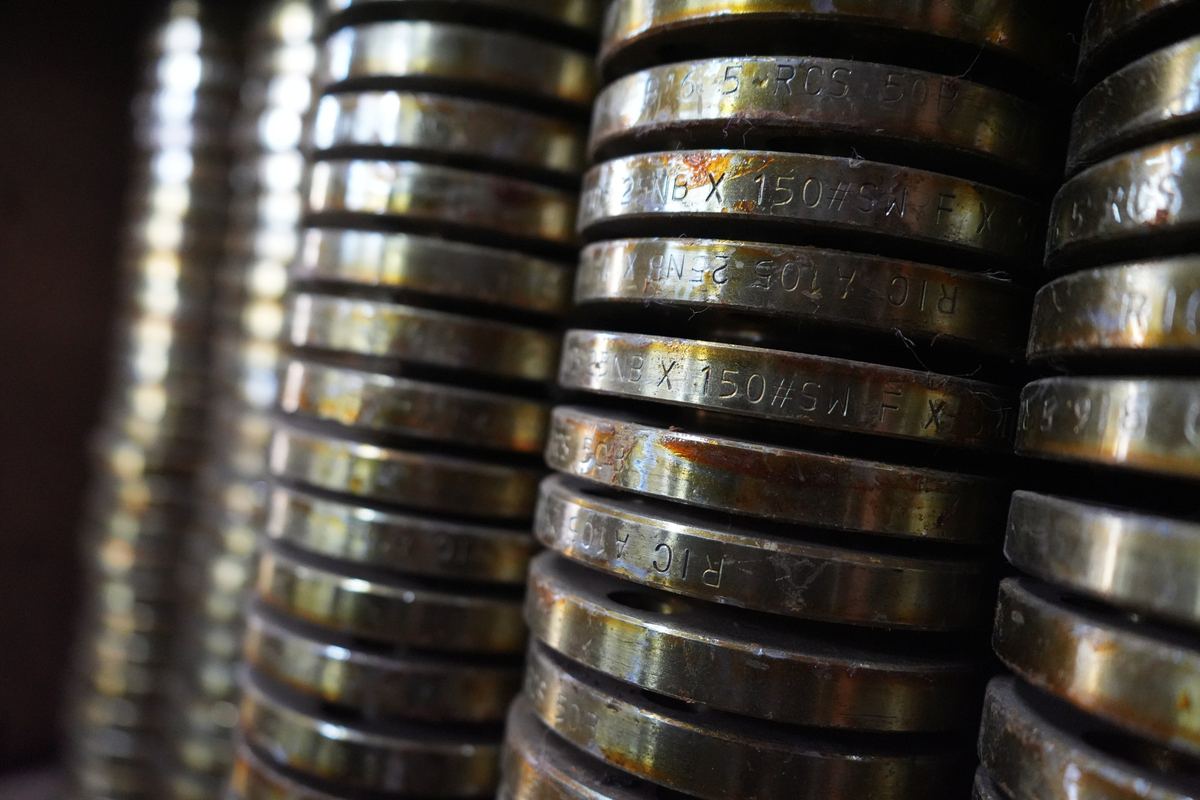
Chaque bride est frappée de RIC, de la spécification matière, de la nuance, de la dimension et de la pression, et du numéro de lot inscrit sur son certificat. Un acheteur, un inspecteur ou un monteur peut lire la bride et retrouver ses résultats d’essais.
Inspection par tierce partie
Nos fabrications ont été inspectées à l’usine par TÜV, Gulf Lloyds, IRClass, Bureau Veritas India et SGS India. L’inspecteur que vous désignez est le bienvenu pour un contrôle en cours ou final, et des certificats EN 10204 3.2 peuvent être émis avec lui.
Notre certificat DESP couvre le système d’assurance qualité de fabricant de matériaux selon la directive 2014/68/UE, annexe I, point 4.3. Voir les brides EN 1092-1.